Artykuł sponsorowany
Jak geometria detalu decyduje o sensie toczenia w produkcji seryjnej
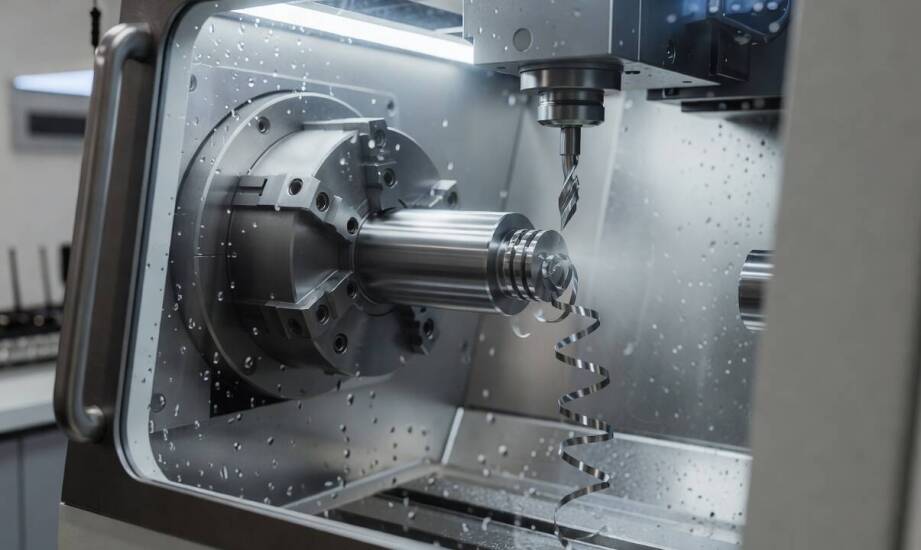
Wdrażanie produkcji seryjnej elementów metalowych wymaga rygorystycznego podejścia do wyboru technologii wytwarzania. Analiza bryły detalu stanowi zawsze punkt wyjścia dla inżynierów i technologów. Kształt elementu wyznacza fizyczne możliwości maszyny, decydując o ostatecznej opłacalności całego projektu. Samo założenie, że okrągły detal automatycznie trafia na tokarkę, bywa zgubne przy partiach liczących dziesiątki tysięcy sztuk. Proces ten zależy od ścisłej korelacji między wymiarami zewnętrznymi, punktami podparcia a oczekiwaną tolerancją bicia promieniowego. Świadome zarządzanie tymi parametrami już na etapie czytania rysunku technicznego zabezpiecza łańcuch dostaw przed przestojami.
Przeczytaj również: Dlaczego pergola tarasowa drewniana z zasłonami to idealne rozwiązanie dla miłośników ogrodów?
Jakie cechy geometrii detalu sprzyjają toczeniu w serii?
Obecność czytelnej osi centralnej i symetrii obrotowej to podstawowe warunki brane pod uwagę przez planistów produkcji. Elementy o stałych średnicach na długości całego wału pozwalają na jednoprzebiegową obróbkę zewnętrzną i wewnętrzną. Maszyna nie musi wtedy drastycznie zmieniać parametrów skrawania ani używać skomplikowanych trajektorii narzędzia. Osiowość ułatwia szybkie centrowanie w uchwycie tokarki lub między kłami, co ma kluczowe znaczenie przy częstej wymianie surowca. Taka budowa bezpośrednio przekłada się na zachowanie rygorystycznej współosiowości powierzchni dla absolutnie każdej sztuki w danej partii. Brak wyraźnego punktu obrotu wymusza zazwyczaj wdrożenie dodatkowych etapów pracy albo całkowitą zmianę technologii na frezowanie obwiedniowe.
Przeczytaj również: Na czym polega doradztwo prawne?
Wałki, masywne tuleje oraz cienkościenne pierścienie wykazują doskonałą stabilność wymiarową podczas obróbki ciągłej. Symetryczna konstrukcja umożliwia zaprogramowanie jednego, wysoko zoptymalizowanego cyklu dla tysięcy sztuk. Przemysłowe toczenie cnc opiera się na tym mechanizmie, aby maksymalnie skrócić czas trwania cyklu produkcyjnego. Minimalizuje to jednocześnie konieczność ciągłego zatrzymywania wrzeciona w celu wykonania pomiarów kontrolnych na maszynie. Spójna, łatwa do uchwycenia geometria redukuje błędy pozycjonowania narzędzia w osiach roboczych. Właściwie podparty pierścień czy wał nie wpada w wibracje, dzięki czemu pierwsza i dziesięciotysięczna sztuka opuszczają zakład z identycznymi parametrami chropowatości.
Przeczytaj również: Konserwacja i naprawa maszyn CNC: jak zapewnić długą żywotność urządzeń?
Jak naddatki i strefy chwytu wpływają na zamocowania?
Wielkość pozostawionych naddatków obróbkowych materiału wsadowego wymusza określoną strategię chwytu. Zbyt cienka lub nierównomierna warstwa metalu zmusza operatora do programowania asekuracyjnych przejść korygujących, co wydłuża takt. Małe promienie przejść między stopniami wału zwiększają z kolei obciążenie płytki wieloostrzowej przy pracy z agresywnymi posuwami. Konstruktor projektujący detal musi bezwzględnie przewidzieć odpowiednio długą strefę chwytu dla szczęk tokarskich. Gwarantuje to bezpieczne przeniesienie dużych sił skrawania i skutecznie tłumi powstawanie rezonansu. Przedmioty posiadające skomplikowane podebrania na obu końcach wymagają zazwyczaj obrócenia i ponownego zamocowania w wrzecionie przechwytującym. Każda taka operacja fizycznie podnosi ryzyko kumulacji mikroskopijnych błędów ustawienia.
Współczesne centra obróbcze pozwalają ominąć część tych ograniczeń poprzez integrację wielu metod w jednej przestrzeni roboczej. Urządzenia te łączą obróbkę obrotową z wierceniem osiowym, gwintowaniem oraz frezowaniem płaszczyzn bocznych. Maszyny wyposażone w napędzane oprawki narzędziowe realizują te skomplikowane zadania podczas jednego, nieprzerwanego zamocowania bazy. Wykonywanie otworów prostopadłych do osi głównej odbywa się bez utraty zerowego punktu odniesienia. Firma Amstal z Modlnicy od 2000 roku realizuje zaawansowaną obróbkę metali dla sektorów motoryzacyjnego, grzewczego i wentylacyjnego. Zakład dysponuje parkiem maszynowym dostosowanym do pracy wieloseryjnej, gdzie nacisk kładzie się na płynne łączenie operacji. Trudne bryły wspiera się dodatkowo zewnętrznym cięciem laserowym lub elektrodrążeniem, jeśli sama tokarka nie jest w stanie wygenerować pełnego kształtu.
Ostateczny wybór odpowiedniej technologii wytwarzania wynika z dogłębnego zestawienia fizycznego kształtu bryły z oczekiwanym wolumenem. Sama obecność obłych, cylindrycznych fragmentów detalu nie gwarantuje z automatu opłacalności wdrożenia na wieloosiowe maszyny tokarskie. Wnikliwa weryfikacja dokumentacji rysunkowej przed uruchomieniem zlecenia ułatwia identyfikację potencjalnych wąskich gardeł technologicznych. Stabilny proces produkcyjny opiera się na pewnym mocowaniu i systematycznej redukcji operacji pobocznych. Ograniczenie liczby niepotrzebnych przepięć detalu drastycznie zmniejsza odsetek braków. Tak przygotowana produkcja zapewnia płynny i harmonijny spływ gotowych, w pełni powtarzalnych podzespołów wprost na linie montażowe odbiorców docelowych.
Kategorie artykułów
Polecane artykuły

Dlaczego ta sama mobilna wymiana opon wygląda inaczej w osobówce, ciężarówce i maszynie rolniczej

Jak układ kuchni w restauracji wpływa na tempo serwisu i koszty codziennej pracy

Jakie są zalety korzystania z samochodowych dźwigów w transporcie materiałów?
